Égrenage du raisin de table en chambre froide : causes et solutions
Les grains de raisin se détachent-ils de la rafle après plusieurs semaines de stockage ? Ce phénomène, appelé égrenage ou berry shatter, constitue un problème commercial important pour les producteurs, stations fruitières, grossistes et exportateurs de raisin de table.
Une grappe peut conserver des baies visuellement saines tout en perdant progressivement son aspect commercial lorsque les grains se détachent, que les pédicelles se fragilisent ou que la rafle brunit.
À la sortie de chambre froide, les conséquences sont immédiates : tri supplémentaire, ciselage, déclassement, diminution du poids commercialisable et parfois perte d’une partie du lot.
La maîtrise de l’égrenage nécessite une approche globale associant température, humidité, qualité initiale du raisin, limitation de la déshydratation, maîtrise des contaminations fongiques et qualité de l’air de stockage.
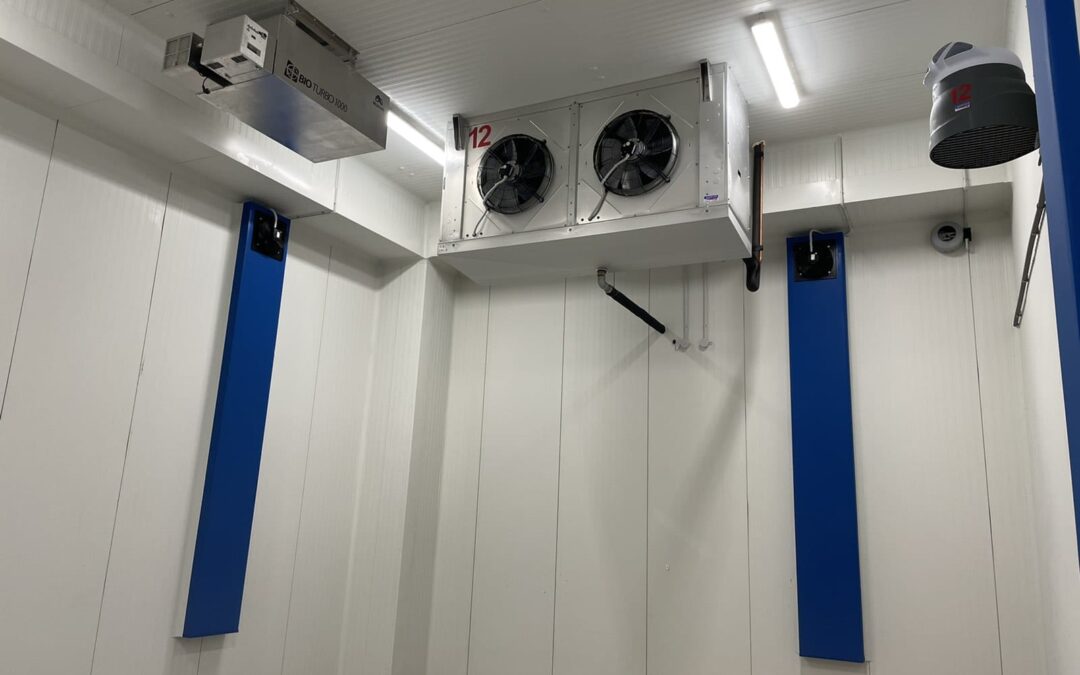
Dans ce contexte, le système Bio Turbo peut être intégré au traitement continu de l’air des chambres frigorifiques afin de limiter certains facteurs de dégradation atmosphérique, notamment les spores de moisissures et différents composés organiques présents dans l’air.
Qu’est-ce que l’égrenage du raisin ?
L’égrenage correspond au détachement des baies de leur pédicelle et donc de la grappe. Dans la littérature internationale, on retrouve notamment les termes :
- berry shatter ;
- berry drop ;
- grape shatter.
Une faible chute de grains peut sembler anodine. À l’échelle d’une station traitant plusieurs dizaines ou centaines de tonnes, elle peut cependant devenir une source importante de pertes économiques.
Les grains détachés peuvent être :
- éliminés au tri ;
- moins facilement commercialisables en grappe ;
- plus sensibles aux blessures ;
- plus exposés aux contaminations ;
- responsables d’une présentation visuelle moins attractive de l’emballage.
Pourquoi les grains de raisin tombent-ils de la rafle ?
Il n’existe généralement pas une cause unique. L’égrenage est influencé par plusieurs paramètres qui peuvent se cumuler pendant la récolte, le conditionnement, le stockage et le transport.
1. Dessiccation de la rafle et des pédicelles
Le rachis, ou rafle, est beaucoup plus sensible à la perte d’eau que la baie elle-même.
La littérature post-récolte indique que des pertes hydriques relativement faibles peuvent déjà provoquer le brunissement de la rafle. Contrairement aux baies, celle-ci ne dispose pas de la même protection cuticulaire contre la déshydratation.
Lorsque les tissus perdent leur turgescence, les pédicelles peuvent devenir plus fragiles et la présentation de la grappe se détériore.
2. Durée du stockage frigorifique
Plus le stockage se prolonge, plus certains défauts initialement invisibles peuvent devenir significatifs.
Les problèmes apparaissent parfois réellement lors de la sortie de chambre, lorsque le raisin subit :
- une remontée en température ;
- un changement d’humidité ;
- des manipulations supplémentaires ;
- le transport ;
- la mise en rayon.
Une grappe apparemment satisfaisante dans la chambre peut donc se dégrader rapidement dans les jours qui suivent.
3. Manipulations et chocs mécaniques
Récolte, transfert en palox ou en caisses, calibrage, conditionnement et transport sollicitent mécaniquement les pédicelles.
Un fruit déjà fragilisé par une conservation prolongée sera naturellement plus sensible aux vibrations et aux manipulations.
4. Variété et maturité à la récolte
Toutes les variétés de raisin de table ne présentent pas la même résistance au détachement.
La maturité du fruit au moment de la récolte et la résistance mécanique de la liaison baie-pédicelle influencent donc fortement les résultats obtenus après stockage.
5. Développement de moisissures
La conservation du raisin est également fortement conditionnée par les contaminations fongiques.
Botrytis cinerea, responsable de la pourriture grise, constitue notamment l’un des principaux agents d’altération du raisin de table après récolte. Il possède en outre la capacité de se développer et de se propager entre les baies à basse température.
Un grain contaminé dans une grappe compacte peut donc devenir une source de propagation vers les fruits voisins.
Découvrez également notre dossier sur l’ozone et les moisissures dans l’agroalimentaire.
Rafle brune et égrenage : deux problèmes à surveiller ensemble
La couleur et la turgescence de la rafle représentent un critère essentiel de fraîcheur pour le raisin de table.
Une grappe possédant des baies encore parfaitement consommables peut perdre une partie de sa valeur commerciale lorsque sa rafle devient sèche ou brune.
Les recherches consacrées au stockage post-récolte montrent que la perte d’eau constitue l’un des principaux déterminants du brunissement du rachis.
Cependant, la déshydratation n’explique pas nécessairement l’ensemble du phénomène.
La gestion du stockage doit donc intégrer :
- température ;
- humidité relative ;
- circulation d’air ;
- durée de stockage ;
- état sanitaire ;
- conditions atmosphériques.
L’éthylène provoque-t-il l’égrenage du raisin ?
Cette question mérite une réponse nuancée. Le raisin de table est un fruit non climactérique et n’est pas considéré comme fortement sensible à l’éthylène.
L’éthylène ne doit donc pas être présenté comme la cause principale de tous les problèmes d’égrenage. Les références post-récolte indiquent néanmoins qu’une exposition relativement élevée, supérieure à environ 10 ppm, peut constituer un facteur secondaire favorisant le détachement des baies.
D’autres travaux montrent également une possible implication de la signalisation de l’éthylène dans le brunissement du rachis.
Le traitement de l’air prend donc tout son sens lorsqu’il est envisagé dans une stratégie globale plutôt que comme un simple traitement mono-paramètre.
Pourquoi le raisin de longue conservation est particulièrement concerné
Le problème devient économiquement important lorsque les producteurs utilisent le stockage frigorifique pour décaler la commercialisation.
En France, le Réseau des Nouvelles des Marchés de FranceAgriMer souligne justement l’importance du stockage de longue durée dans la filière raisin.
Lors de la campagne 2025, le RNM indiquait qu’à partir d’octobre, une part importante de l’offre française provenait de lots issus de longue conservation frigorifique.
Il signalait également que la qualité de certains lots à la sortie des entrepôts pouvait nécessiter un travail important de tri et de ciselage.
C’est exactement à ce stade que quelques points de pourcentage de qualité commercialisable peuvent avoir une incidence économique importante.
Pourquoi la qualité de l’air de la chambre froide est-elle importante ?
Une chambre froide ne constitue pas uniquement un volume à maintenir à basse température.
Dans une chambre chargée en raisins, l’air circule en permanence entre :
- les grappes ;
- les emballages ;
- les palettes ;
- les évaporateurs ;
- les murs et plafonds ;
- les différentes zones de circulation.
Cette circulation peut également transporter des spores et contaminants biologiques d’une zone à l’autre.
Le renouvellement de l’air n’est pas toujours suffisant ou souhaitable puisqu’un apport important d’air extérieur peut perturber les conditions frigorifiques.
D’où l’intérêt potentiel d’un traitement de l’air en recirculation.
Bio Turbo : traiter en continu l’air de la chambre frigorifique
Le système Bio Turbo de Miatech est conçu pour traiter l’air des espaces de stockage de fruits et légumes.
Contrairement à un générateur d’ozone diffusant directement de l’ozone dans le bâtiment, Bio Turbo utilise l’ozone à l’intérieur de son propre caisson de traitement.
L’air traverse différentes étapes :
- filtration ;
- traitement des contaminants transportés par l’air ;
- passage dans une chambre interne utilisant l’ozone comme oxydant ;
- passage sur un catalyseur transformant l’ozone résiduel avant restitution de l’air.
Le fonctionnement détaillé est présenté sur notre page technologie Bio Turbo.
Quel intérêt pour le stockage du raisin ?
Dans le cas spécifique du raisin, l’intérêt ne doit pas être réduit à la seule élimination de l’éthylène.
Bio Turbo permet surtout d’agir en continu sur l’air circulant dans l’espace frigorifique.
L’objectif est notamment de contribuer à :
- limiter la présence de contaminants aéroportés ;
- réduire la circulation de spores de moisissures dans l’air traité ;
- traiter certains composés organiques présents dans l’atmosphère ;
- maintenir une qualité d’air plus stable pendant une conservation longue ;
- compléter les mesures classiques de température, hygrométrie et hygiène.
OXYTRADING présente déjà le principe général dans notre article Optimiser le stockage des raisins en chambre froide. Le présent article se concentre spécifiquement sur le problème de l’égrenage et du déclassement des grappes.
Bio Turbo remplace-t-il la maîtrise de l’humidité ?
Non. C’est un point essentiel.
Si une chambre présente une humidité insuffisante, un mauvais réglage frigorifique ou une vitesse d’air excessive directement sur les produits, le traitement de l’air ne supprimera pas les conséquences de la déshydratation.
Pour le raisin de table, les références post-récolte recommandent généralement des conditions proches de 0 °C et 90 à 95 % d’humidité relative, sous réserve des exigences spécifiques de la variété, du conditionnement et du protocole appliqué.
Bio Turbo doit donc être considéré comme un complément au stockage frigorifique correctement maîtrisé.
Quel Bio Turbo pour une chambre contenant du raisin ?
Le choix dépend en premier lieu du volume d’air à traiter et des contraintes du site.
La gamme comprend notamment :
- Bio Turbo 100 pour des volumes allant jusqu’à environ 100 m³ ;
- des solutions intermédiaires pour des chambres de plusieurs centaines de mètres cubes ;
- des unités destinées aux grands entrepôts ;
- Bio Turbo 6000 pour des volumes pouvant atteindre environ 6 000 m³.
Le simple volume géométrique n’est cependant pas toujours suffisant pour dimensionner correctement un projet.
OXYTRADING étudie également :
- le tonnage stocké ;
- le niveau de remplissage ;
- la disposition des palettes ;
- la circulation de l’air ;
- le nombre de chambres ;
- la fréquence d’ouverture des portes ;
- la durée de conservation ;
- l’historique de pertes ;
- les problèmes microbiologiques observés.
Combien coûte réellement 1 % de perte sur du raisin ?
Pour déterminer si l’amélioration du stockage mérite un investissement, il est préférable de partir de la valeur réelle du produit stocké.
Les prix du raisin varient fortement selon la variété, l’origine, le calibre, le label, la période et le stade de commercialisation. Le RNM observe par exemple d’importants écarts entre raisin standard et productions valorisées telles que Muscat ou Chasselas sous signe de qualité.
Pour éviter de transformer une cotation ponctuelle en prix universel, prenons simplement trois hypothèses de valorisation :
| Valeur du raisin | Valeur d’un stock de 100 tonnes | 1 % du stock | 3 % du stock | 5 % du stock |
|---|---|---|---|---|
| 2,50 €/kg | 250 000 € | 2 500 € | 7 500 € | 12 500 € |
| 3,50 €/kg | 350 000 € | 3 500 € | 10 500 € | 17 500 € |
| 5,00 €/kg | 500 000 € | 5 000 € | 15 000 € | 25 000 € |
Ces pourcentages ne représentent pas une performance garantie du Bio Turbo. Ils servent à mesurer ce que représente économiquement une variation relativement faible du taux de marchandise commercialisable.
Le coût du tri peut être aussi important que le poids perdu
Pour une station fruitière, raisonner uniquement en kilogrammes jetés peut sous-estimer le problème.
L’égrenage, les grappes altérées et les traces de Botrytis génèrent également :
- temps de personnel supplémentaire ;
- ciselage des grappes ;
- reconditionnement ;
- réduction de cadence ;
- immobilisation de lots ;
- déclassement vers une catégorie commerciale inférieure ;
- réclamations clients éventuelles.
Le coût réel peut donc être calculé ainsi :
Pertes produit + déclassement + heures de tri + reconditionnement + réclamations = coût réel de la dégradation post-récolte.
Exemple sur une campagne de 500 tonnes
Supposons une station commercialisant 500 tonnes de raisin sur la période de stockage.
Avec une valeur moyenne hypothétique de 3,50 €/kg :
500 000 kg × 3,50 € = 1 750 000 € de produit.
Sur cette valeur :
- 0,5 % = 8 750 € ;
- 1 % = 17 500 € ;
- 2 % = 35 000 € ;
- 3 % = 52 500 € ;
- 5 % = 87 500 €.
À cela doivent être ajoutés les coûts éventuels de main-d’œuvre consacrée au tri.
C’est pourquoi, dans une station travaillant plusieurs centaines de tonnes, un faible gain sur la proportion de produit commercialisable peut représenter un enjeu financier significatif.
Comment calculer le coût de l’égrenage sur votre exploitation ?
Une méthode simple consiste à relever sur plusieurs lots :
- le poids entrant en chambre ;
- le poids commercialisable après stockage ;
- le poids des grains détachés ou éliminés ;
- le poids retiré lors du ciselage ;
- le nombre d’heures consacrées au tri ;
- le prix de vente moyen du produit ;
- la différence de prix en cas de déclassement.
Vous pouvez ensuite calculer :
Taux de perte produit = poids éliminé ÷ poids stocké × 100
et :
Coût du tri = nombre d’heures supplémentaires × coût horaire chargé.
Cette démarche permet d’établir une situation de référence avant toute modification de l’installation.
Un essai comparatif est encore plus pertinent
Lorsque plusieurs chambres comparables sont disponibles, une approche particulièrement intéressante consiste à comparer :
- une chambre de référence ;
- une chambre équipée d’un traitement Bio Turbo ;
- des lots de même variété et de maturité comparable ;
- une durée de stockage identique.
Les indicateurs peuvent ensuite être comparés :
- pourcentage d’égrenage ;
- poids perdu ;
- couleur de la rafle ;
- présence de moisissures ;
- temps de tri ;
- pourcentage de produit commercialisable ;
- qualité après quelques jours de shelf life.
On obtient ainsi un ROI basé sur les données réelles de l’exploitation, plutôt que sur une promesse générique.
Attention : traiter l’air ne corrigera pas un raisin déjà dégradé
Un système de traitement d’air est avant tout un outil de prévention et de maîtrise du stockage.
Il ne peut pas :
- réhydrater une rafle déjà desséchée ;
- refixer une baie déjà détachée ;
- réparer les blessures de récolte ;
- remplacer une température incorrecte ;
- restaurer un lot déjà fortement contaminé par Botrytis.
L’intérêt consiste à intervenir en amont et pendant la période de conservation.
Quels professionnels sont concernés ?
Cette problématique concerne particulièrement :
- producteurs de raisin de table ;
- stations d’expédition ;
- coopératives fruitières ;
- grossistes ;
- importateurs ;
- exportateurs ;
- entrepôts frigorifiques ;
- plateformes logistiques ;
- conditionneurs ;
- centrales d’achat.
OXYTRADING peut étudier votre chambre de stockage de raisin
Si vous rencontrez des problèmes d’égrenage, de brunissement de rafle, de Botrytis ou de pertes importantes après une conservation prolongée, OXYTRADING peut étudier votre installation.
Les premières données utiles sont :
- variété de raisin ;
- volume de la chambre froide en m³ ;
- tonnage maximal présent ;
- température ;
- humidité relative ;
- durée habituelle de conservation ;
- nombre de renouvellements de lots par campagne ;
- pourcentage moyen de pertes ;
- heures de tri ou de ciselage après stockage ;
- présence éventuelle de Botrytis ;
- photos de la chambre et des évaporateurs.
À partir de ces éléments, il est possible d’étudier la circulation de l’air, le positionnement du traitement et le dimensionnement d’une solution Bio Turbo adaptée.
Découvrez également :
- la technologie Bio Turbo ;
- nos solutions de traitement de l’éthylène et de l’air des stockages ;
- l’ozone et les moisissures en agroalimentaire ;
- des exemples de projets OXYTRADING ;
- Bio Turbo 100 pour les petites chambres ;
- Bio Turbo 6000 pour les grands volumes de stockage.
Comment savoir si un traitement de l’air est rentable ?
Il faut calculer la valeur annuelle des raisins passant par les chambres, mesurer les pertes et déclassements actuels, ajouter le coût du tri et déterminer quelle amélioration minimale permettrait de rentabiliser l’investissement.
Peut-on tester la solution avant de l’appliquer à tout l’entrepôt ?
Lorsqu’une configuration de site le permet, une comparaison entre chambres ou entre lots peut permettre de mesurer objectivement les différences de perte de poids, d’égrenage, de qualité de rafle, de contamination et de temps de tri. Contactez-nous.