Ozone après récolte des bananes : intérêts et intégration
La banane doit parcourir une chaîne logistique longue tout en restant verte, saine et apte à mûrir de manière homogène à destination. La pourriture de couronne, l’anthracnose, les moisissures superficielles, la contamination de l’eau de lavage et l’accumulation d’éthylène peuvent réduire sa durée de vie commerciale. L’ozone après récolte des bananes constitue une piste technique intéressante pour agir sur plusieurs de ces facteurs.
Son utilisation ne se résume toutefois pas à installer un générateur dans une chambre froide. L’ozone est un oxydant puissant dont les effets varient selon la concentration, le temps d’exposition, l’humidité, la température, la variété, la maturité des fruits et le mode d’application. Une dose insuffisante peut être inefficace ; une dose excessive peut altérer l’épiderme et favoriser les pertes. L’enjeu consiste donc à définir un protocole mesuré, sécurisé et validé par essais.
Pourquoi la conservation des bananes est-elle particulièrement exigeante ?
La banane est un fruit climactérique. Après la récolte, sa respiration et sa production d’éthylène évoluent jusqu’au déclenchement du mûrissement. La « vie verte » correspond à la période comprise entre la récolte et le début de la maturation naturelle. Sa maîtrise est essentielle pour permettre le transport, le stockage puis le mûrissage contrôlé à destination.
La température constitue le premier paramètre de conservation. Une température trop élevée accélère le métabolisme et le mûrissement, tandis qu’une exposition trop froide peut provoquer des dommages physiologiques. Pour les bananes Cavendish, un risque de chilling injury apparaît notamment lorsque les fruits sont exposés à une température inférieure à environ 13 °C, avec une sensibilité variable selon le cultivar et la durée d’exposition.
La filière doit également maîtriser les maladies post-récolte. La pourriture de couronne est considérée comme l’une des principales maladies affectant les bananes après récolte. Les tissus de la couronne, découpés lors du conditionnement, constituent une zone sensible au développement de plusieurs champignons, notamment Colletotrichum musae et différentes espèces de Fusarium.
L’ozone ne remplace donc ni une récolte correctement conduite, ni l’hygiène de la station de conditionnement, ni la chaîne du froid. Il peut en revanche devenir un traitement complémentaire destiné à réduire certaines pressions biologiques ou chimiques.
Comment l’ozone peut-il agir après la récolte des bananes ?
L’ozone, ou O3, peut être appliqué sous forme gazeuse dans l’air ou transféré dans l’eau utilisée pour le lavage, le rinçage ou le traitement des couronnes.
Limiter certaines contaminations fongiques
L’ozone réagit avec différents constituants des membranes et parois cellulaires des micro-organismes. Dans des conditions adaptées, cette oxydation peut limiter la germination des spores ou ralentir le développement de certaines moisissures.
Des essais menés dans le cadre du projet ATMOZFR ont évalué une atmosphère ozonée contrôlée sur des bananes artificiellement inoculées avec Colletotrichum musae. Les premiers résultats publiés font état d’une réduction de 40 % de la pourriture de couronne après treize jours de stockage. Ce résultat est encourageant, mais il provient d’un dispositif expérimental et ne constitue pas un niveau de performance garanti dans toutes les stations ou tous les conteneurs.
Une autre étude, portant sur des bananes inoculées avec plusieurs moisissures, a observé un retard de croissance de trois jours pour Aspergillus niger et d’environ un jour pour certaines espèces de Penicillium. L’effet dépendait du micro-organisme et de l’intensité du traitement. Les auteurs ont également étudié l’incidence de l’ozone sur les composés aromatiques, ce qui rappelle qu’un traitement antimicrobien doit toujours être évalué parallèlement à la qualité sensorielle.
Traiter l’eau de lavage et les surfaces des fruits
L’eau ozonée pour le lavage des fruits et légumes peut être intégrée dans une étape de lavage, de rinçage ou d’immersion des couronnes. Elle permet de traiter simultanément l’eau de process et les surfaces avec lesquelles elle entre en contact, sous réserve d’obtenir une concentration d’ozone dissous suffisante pendant un temps défini.
Une étude sur la banane « Nanicão » a comparé une application gazeuse directe et une immersion dans de l’eau préalablement ozonée. Après douze jours à 25 °C, les fruits immergés dans l’eau ozonée présentaient moins de zones lésées et une population de levures et moisissures inférieure à celle du témoin. L’acceptabilité sensorielle était également comparable ou supérieure au témoin pour plusieurs critères.
La concentration produite par le générateur ne suffit donc pas à caractériser le traitement. Il faut mesurer la concentration réellement disponible dans l’eau, le temps de contact, la consommation d’ozone par la charge organique et, lorsque cela est pertinent, le potentiel d’oxydoréduction.
Réduire l’éthylène présent dans l’atmosphère
L’ozone est capable de réagir avec l’éthylène présent dans l’air. Des travaux conduits sur d’autres fruits ont montré qu’une atmosphère ozonée pouvait abaisser la concentration d’éthylène dans certaines chambres de stockage. Cela confirme le mécanisme chimique, mais ne démontre pas automatiquement une prolongation de la vie verte de toutes les bananes.
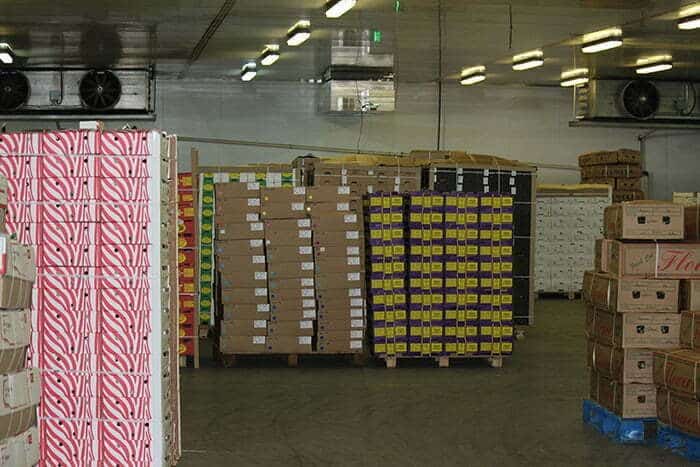
Dans une chambre ou un conteneur de bananes, l’efficacité dépend notamment :
- du débit d’air réellement traité ;
- de la circulation entre les palettes et les cartons ;
- du taux de renouvellement d’air ;
- de la concentration d’éthylène produite ;
- de l’humidité et de la température ;
- des surfaces et matières organiques qui consomment l’ozone ;
- de la concentration résiduelle admissible au contact des fruits.
L’objectif ne doit pas nécessairement être de maintenir une concentration élevée d’ozone dans tout le volume. Une solution peut également reposer sur la recirculation de l’air dans une unité externe, suivie d’un traitement puis d’une destruction de l’ozone résiduel avant réinjection.
Il faut surtout distinguer la phase de conservation de la phase de mûrissage. Lorsqu’un mûrissage volontaire à l’éthylène est programmé, un système destiné à dégrader l’éthylène irait à l’encontre de l’objectif recherché. Le traitement doit donc être arrêté, isolé ou piloté selon les différentes étapes logistiques.
Ozone gazeux ou eau ozonée : quelle solution choisir ?
| Mode d’application | Objectifs principaux | Avantages potentiels | Points de vigilance |
|---|---|---|---|
| Eau ozonée | Lavage, rinçage, traitement des couronnes, maîtrise de l’eau | Contact direct et intégration possible sur une ligne existante | Matière organique, transfert gaz-liquide, temps de contact et qualité de l’eau |
| Ozone gazeux dans un volume | Moisissures, traitement de l’air et oxydation de l’éthylène | Accès au volume de stockage et aux espaces entre emballages | Phytotoxicité, homogénéité, étanchéité et sécurité du personnel |
| Traitement externe de l’air recirculé | Réduction de l’éthylène ou traitement de l’air | Meilleur confinement et destruction possible de l’ozone résiduel | Dimensionnement du débit d’air et efficacité sur le volume chargé |
| Traitement ponctuel hors présence humaine | Traitement technique d’un local ou d’un équipement vide | Possibilité d’utiliser une exposition plus intensive | Temps d’indisponibilité, dégazage et contrôle avant réentrée |
Le choix dépend du problème à résoudre. Une station confrontée à une contamination de l’eau de lavage n’a pas besoin de la même architecture qu’un entrepôt cherchant à contrôler l’éthylène ou qu’un exportateur souhaitant limiter la pourriture de couronne pendant le transport.
Quels bénéfices peut-on raisonnablement rechercher ?
Lorsqu’il est correctement dimensionné, l’ozone peut être étudié pour :
- réduire la charge en levures et moisissures dans l’eau de process ;
- limiter la contamination croisée entre les fruits ;
- ralentir le développement de certains champignons superficiels ;
- réduire la pression de pourriture au niveau des couronnes ;
- oxyder une partie de l’éthylène présent dans l’air ;
- limiter l’accumulation de certaines molécules odorantes ;
- réduire le recours à certains traitements chimiques lorsque l’efficacité et la conformité sont démontrées ;
- améliorer la maîtrise qualitative d’une étape de conditionnement.
L’ozone lui-même est instable et se décompose rapidement. Cette caractéristique limite la présence d’un résidu persistant d’ozone.
Comment nous développons un projet industriel fiable ?
1. Définir un objectif mesurable
Il faut éviter l’objectif général « mieux conserver les bananes ». Le projet doit viser un indicateur précis : pourcentage de couronnes atteintes, concentration d’éthylène, durée de vie verte, perte de masse, taux de rebut ou comptage microbiologique.
2. Caractériser le process existant
Le volume de la chambre, le tonnage, la densité de chargement, le débit d’air, la température, l’humidité, la qualité de l’eau et les temps de séjour doivent être documentés et intégrés dans la réflexion.
3. Réaliser des essais préalables
Les essais doivent comparer un témoin et plusieurs niveaux d’exposition. Il est préférable de tester séparément la concentration et le temps de contact plutôt que d’appliquer immédiatement une forte dose. Ces tests sont nécessaires.
4. Mesurer la dose réellement reçue
Pour l’eau, la mesure doit porter sur l’ozone dissous au point utile. Pour l’air, plusieurs capteurs ou prélèvements peuvent être nécessaires afin de contrôler l’homogénéité du traitement.
5. Valider la qualité commerciale
La réduction microbiologique ne suffit pas. La couleur, la fermeté, la perte de masse, l’arôme, la capacité de mûrissage et l’acceptabilité visuelle doivent également être contrôlés.
6. Concevoir les sécurités et les automatismes
Le système doit être asservi aux capteurs, à la ventilation, aux ouvertures de portes et aux conditions de fonctionnement. Une procédure de défaut, d’arrêt d’urgence et de réentrée dans le local doit être formalisée.
Dans quelles situations l’ozone est-il le plus pertinent ?
- stations de conditionnement disposant d’un circuit d’eau de lavage ;
- installations confrontées à une contamination croisée par l’eau ;
- chambres de stockage présentant une accumulation d’éthylène ;
- entrepôts réfrigérés avec recirculation d’air ;
- installations cherchant à réduire certaines pertes liées aux moisissures ;
- projets pilotes de traitement à l’ozone pendant le transport des fruits ;
- lignes souhaitant réduire l’emploi de certains produits chimiques ;
- unités capables de mesurer précisément les résultats avant et après traitement.
Besoin d’une étude ?
L’ozone après récolte des bananes offre un potentiel concret pour le traitement de l’eau, la limitation de certaines moisissures et l’oxydation de l’éthylène. Les travaux disponibles montrent cependant qu’un protocole mal ajusté peut dégrader l’épiderme et annuler le bénéfice recherché.
La performance dépend moins de la puissance nominale du générateur que de la dose effectivement transférée, de l’homogénéité du traitement, du temps d’exposition et de l’intégration au process existant.
OXYTRADING accompagne les professionnels dans l’ingénierie de l’ozone, les tests et essais d’ozonation, le dimensionnement, l’intégration et la sécurisation des installations. Une phase pilote permet de déterminer si l’ozone apporte un gain mesurable sur la variété, le site et la chaîne logistique concernés.